



 English
スパンボンドラインの最後でシフトを過ごした人に、本当に何を追い求めているのか尋ねると、答えが単なる強さであることはほとんどありません。変換によってしっかりとまとまり、手にぴったりとフィットし、しかも空気を通す生地です。このバランスこそが、通気性のある繊維の接着の本質です。つまり、繊維や層を実際の使用に耐えられるほどしっかりと結合しながら、構造を呼吸できるように意図的に開いた状態にしておくことです。
通気性のある繊維の接着が実際に意味するもの
織物では、糸が絡み合い、構造がそれ自体を保持します。不織布やほとんどの工業用織物にはそのような構造はありません。ウェブは単なる繊維またはフィラメントの山であり、凝集を作り出す必要があります。その作成ステップは結合であり、それは熱的、化学的、または機械的です。
ここは理解する価値のある部分です。すべての結合作用により繊維間に接触点が追加され、すべての接触点は空気の流れに対する小さな障害になります。カレンダーで 8% 接着された生地は、25% で接着された同じウェブの 3 倍の空気を移動できます。たとえ両方が同じ重量の同じポリプロピレンで作られていたとしてもです。空気透過性は、特定の圧力差で設定された時間内に定義された領域を通過する空気の量として測定されます。ISO 9237 および ASTM D737 は、ほとんどの購入者が参照する規格です。この数値はボンディングに非常に敏感であるため、ラインがプロセス ウィンドウ内で実行されているか、それともプロセス ウィンドウの外にドリフトしているかを判断する最も速い方法の 1 つとなります。
実際には、これをボンディング ウィンドウと呼びます。窓の下では、布地にほこりが付着したり、剥離したり、引張強度が低下したりします。それを超えると、生地は紙のようになり、硬くなり、効果的に閉じられます。クラフト全体は中間バンドに位置し、繊維のデニール数、ウェブの重量、ライン速度が変化するたびに動きます。
接着ルートの比較: 強度とエアフロー
普遍的に最適な接着方法はありません。生地の役割に適した接着方法のみが存在します。以下の比較は、お客様が新しいラインの構成を選択するとき、または既存のラインを改修するときに説明するものです。
| 結合ルート | 仕組み | 気流への影響 | 一般的な使用方法 |
|---|---|---|---|
| サーマルカレンダー(点)接着 | 加熱されたエンボスロールが別々の点でフィラメントを融着させます | 制御可能;接着面積の割合が主なレバーです | スパンボンド衛生トップシート、医療用ガウン、バッグ |
| スルーエアボンディング | 熱風がウェブ全体の二成分繊維を融着させます | フラットカレンダー加工よりもロフトと開放性を維持します。 | ロフト衛生層、濾材、断熱材 |
| 超音波接合 | 高周波振動によりアンビルに局所的な熱が発生します。 | 非常に局所的であるため、体積透過性はほとんど変化しません | 加工、ラミネート、マスク、エッジシール |
| 接着剤ラミネート | 接着ドットまたはスプレーで 2 つの素材を接合します | ほぼ完全にアドオンの重みとドットパターンに依存します | 通気性フィルムラミネート、医療用ドレープ |
| 水流交絡 | 微細なウォータージェットが繊維を機械的に絡めます | 溶けずに高い開放性と柔らかさを保ちます | おしりふき、ガーゼ、スパンレースの衛生用品 |
| ニードルパンチング | 有刺針が繊維を物理的にかみ合わせる | 厚みのあるオープン構造 | ジオテキスタイル、カーペット、農業用繊維 |
表から得られる教訓は簡単です。空気の流れを優先する場合は、より少ない箇所で接着するか、局所的に接着するか、または溶融ではなく機械的に接着するかのいずれかです。強度とバリアを優先する場合は、気流のコストを受け入れて正確に制御します。
スパンボンドとスパンメルトのラインが結合によって生きるか死ぬのか
スパンボンドプロセスでは、フィラメントは連続して延伸され、ウェブ状に配置され、その後固められます。フィラメントが長いため、多くの場合、生地に実際の引張強度を与えるには軽い点結合で十分です。まさにこれが、スパンボンドが通気性結合の優れた候補である理由です。シングルビームラインは単純で均一なウェブを生成し、シフトごとにカレンダー設定をシンプルで安定した状態に保つことができます。
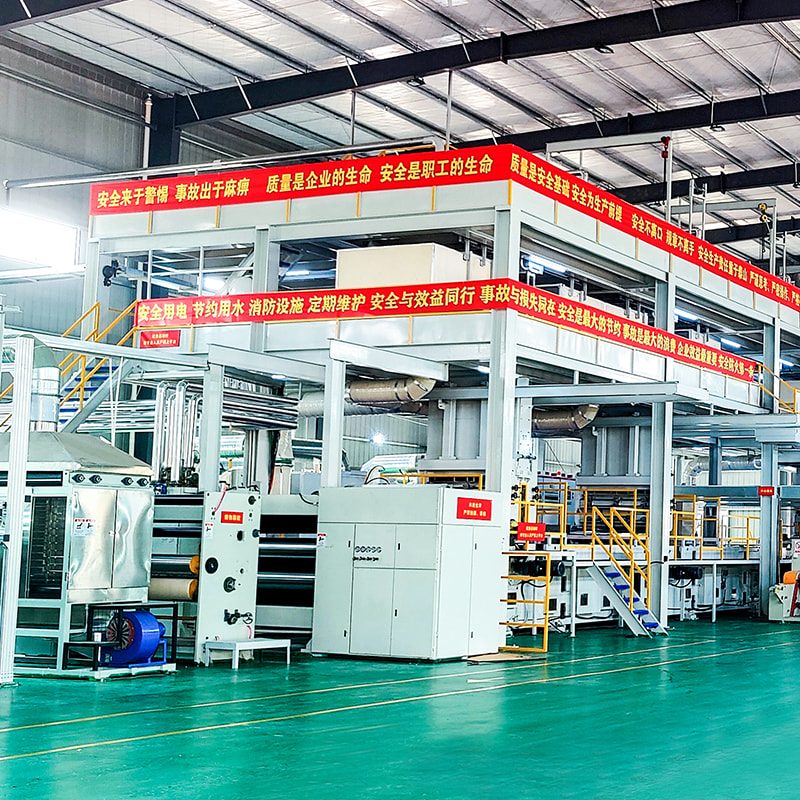
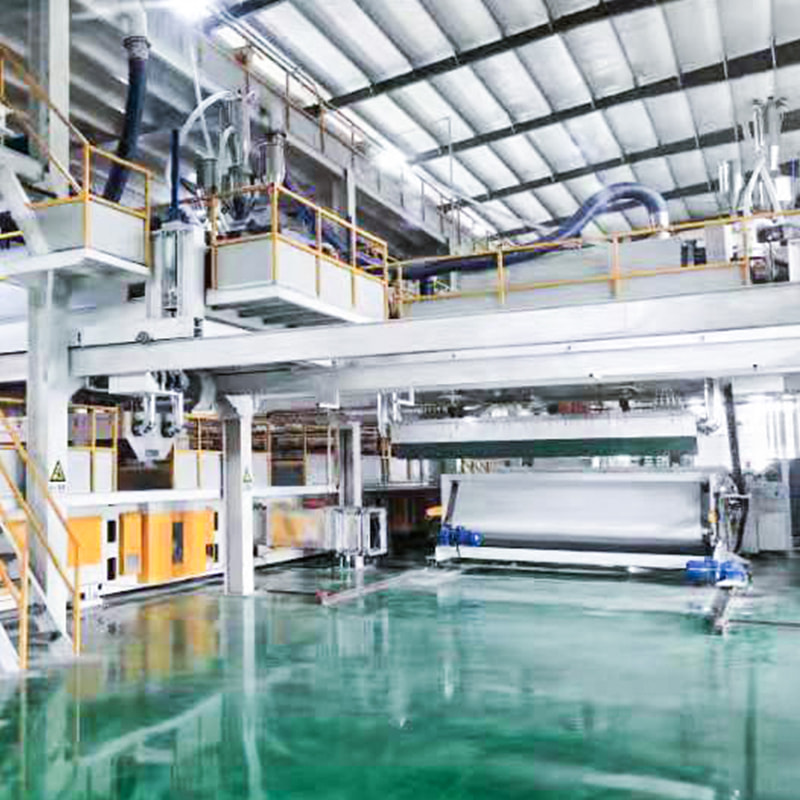
 S シングルビームスパンボンド不織布生産ライン S ラインは、PLC 制御を使用して 10 ~ 200 GSM でポリプロピレン スパンボンドを生産し、袋、包装、農業用カバーの簡単で安定したシングルビーム生産に適しています。 製品を見る→
ダブルビーム SS 構成では 2 番目のフィラメント層が追加され、より重い接着を必要とせずに重量とカバレッジが向上します。顧客が、より重い坪量で柔らかく通気性の高い生地を望んでいる場合、これは重要です。SS ラインでは、熱を加えるのではなく素材を追加することができ、透過性は必要な位置に維持されます。
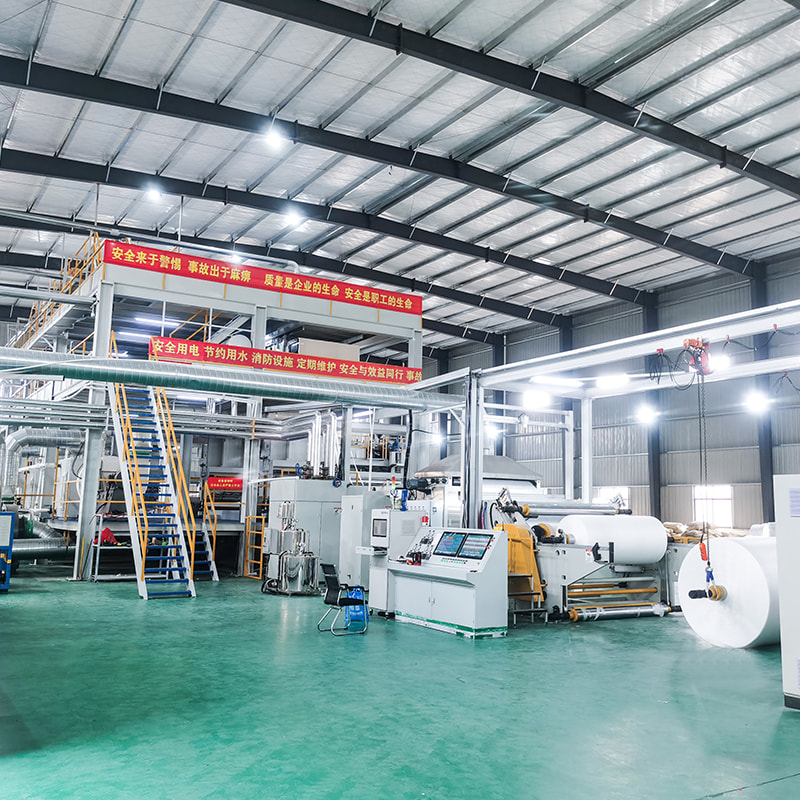
 SS ダブルビームスパンメルト不織布生産ライン 2 番目のフィラメント層を追加して、より強力な接着を行わずにより厚いカバレッジを実現します。衛生、医療、包装用途向けに 9 ~ 100 GSM のポリプロピレン生地を生産しています。 製品を見る→
複合構造は良い意味で物事を複雑にします。メルトブローン層がスパンボンド層の間にある場合、その中間層はサブミクロンの繊維でできており、本質的に透過性が低く、それがバリアとなります。複合材全体をあまりにも積極的に結合すると、細孔構造が崩壊し、濾過効率と通気性の両方が一度に破壊されます。これが、SMS および SMMS ラインが通常、慎重にプロファイルされたカレンダー圧力と温度で実行される理由であり、接合の決定がビーム構成自体と同じくらい注目に値する理由です。
風量数値を動かす設定
お客様から、生地がサンプルと違って呼吸をしていないとの報告があった場合、私たちは毎回同じ短いリストに基づいて作業を行います。
- 接着面積率 — エンボスパターンのランドエリアにより、達成可能なエアフローの上限が設定されます。典型的な点結合パターンは 10 代前半から半ばにあります。
- カレンダーの気温 — 特に低デニールの繊維の場合、数度の温度で生地が接着不足から接着過剰に変化する可能性があります。
- ニップ圧 — 圧力が高くなると、温度が変わらない場合でもウェブが平らになり、細孔が閉じます。
- 滞留時間と回線速度 — ラインが速くなると各点が受ける熱が減るため、速度の変化と温度の変化を同時に行う必要があります。
- フィラメントデニール — より細いフィラメントはより高密度に詰め込まれ、同じ接着領域の透過性が低下します。
- ウェブの重みとレイヤー構造 — ウェブが重くなり、メルトブローン層が追加されると、予想どおり空気流が低下します。
各ロールの測定された透過性とともにこれらの値を記録することは、生産チームが構築できる唯一の最も有用な習慣です。絆を感情からレシピに変えます。
接着を最終用途に適合させる
市場が異なれば、同じマシンに反対の機能が求められるため、早い段階で正直になることが役立ちます。
- 衛生的なトップシートには、高い通気性、柔らかさ、低い接着面積が必要です。接着が不十分な場合は、接着しすぎよりもリスクが大きくなります。
- 医療用ガウンとドレープにはバリア性能に加えて測定可能な通気性が必要であり、そこで SMS と SMMS が活躍します。
- ろ過媒体は透過性を圧力降下として扱うため、実際の数値よりも細孔構造の安定性が重要です。
- バッグ、農業用生地、ジオテキスタイルでは、強度、耐摩耗性、UV 性能が優先されます。空気の流れは二の次です。
- ワイプおよびスパンレース製品は機械的な絡み合いに依存しているため、接着と空気の流れはほとんど相互作用しません。
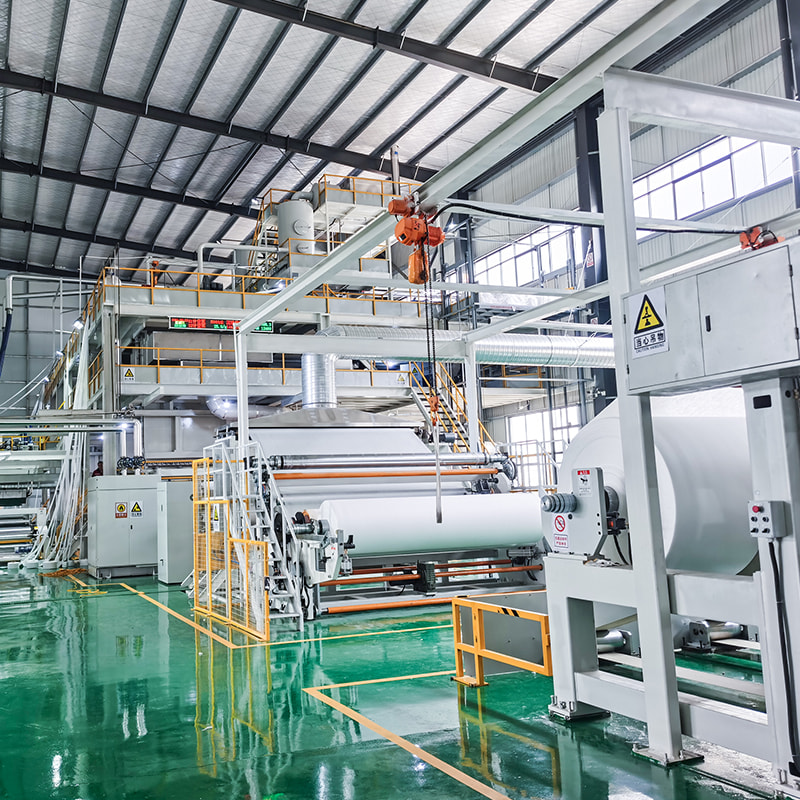
 3 ビーム SMS スパンメルト不織布機 スパンボンド ビームとメルトブローン ビームを組み合わせて 9 ~ 70 GSM の SMS 生地を製造し、さまざまな市場のニーズに合わせてフェイス マスク、医療製品、衛生用途をサポートします。 製品を見る→
これらのカテゴリに対して製品をまだマッピングしている場合は、 アプリケーションの概要 は、さまざまな回線構成が実際の最終用途にどのように対応するかを示しています。
回線上で見られる問題
過剰結合は最も一般的な障害ですが、それ自体が公表されることはほとんどありません。生地はロール状にきれいに見えます。コンバーターが剛性、ドレープの不良、または透過性の測定値が仕様を下回っていると報告した場合にのみ失敗します。幅方向の斑状のエアフローが 2 番目に一般的です。通常は、フォーミュラの問題ではなく、ローラー クラウン、温度プロファイルの問題、または不均一なニップ負荷が原因です。
積層構造における層間剥離は別の現象です。結合が存在する箇所では強力ですが、結合が希薄すぎるため、張力がかかると層が分離します。また、ロールが初日には完璧に測定され、1 か月後には最低になる場合もあります。これは通常、ウェブ内の残留応力が緩和しているか、添加剤が移行していることを示しています。続きを読む 通気性試験の基準と管理 テスト条件自体で多くの変動が説明されるため、仕様を作成する前に検討する価値があります。
構成を選択する前に尋ねるべき質問
- 完成した生地はどのような透過性の範囲に達しなければなりませんか?また、坪量はどのくらいですか?
- エアフローまたはバリアが主なパフォーマンス要件ですか?
- 製品ファミリーではどのボンディング方式がすでに使用されていますか?また、そのボンディング方式に合わせてラインを構成できますか?
- 1 つの安定したレシピまたは頻繁な切り替えなど、製品グレード間でどの程度の柔軟性が必要ですか?
- ラインはどのような幅と出力を維持する必要がありますか?また、カレンダーはその幅を均一に処理しますか?
通気性のある繊維の接着により、忍耐が報われます。これらのマシンは、PLC 制御、タッチスクリーン操作、正確にプロファイルされたカレンダーなど、驚くべき精度を実現しますが、その精度は、その背後にあるチームがどのパラメータを移動し、どのパラメータを放っておけばよいかを知っている場合にのみ効果を発揮します。その知識は、ラインを実行し、数値を観察し、一度に 1 つの変数を調整することで得られます。
新しいスパンボンドまたはスパンメルト ラインを計画していて、対象の生地に合わせてボンディング セクションをどのように設定するかを検討したい場合は、いつでも喜んでメモを比較します。生地の仕様をお送りいただければ、ラインがどのようなものにすべきかを正直にお伝えします。


 +8613621544385
 中国浙江省嘉興市佳山村新華路29号
